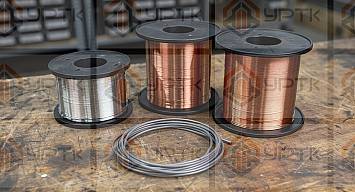
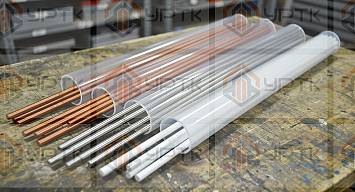
Здесь собраны сварочные материалы: сварочная проволока, покрытые и неплавящиеся электроды, присадочные прутки и припои. Материал выбирают по процессу – полуавтомат, ручная дуговая сварка, аргонодуговая сварка TIG или пайка – и по металлу.
Проволока для полуавтомата: сплошная, порошковая и в мотках
Сплошная стальная проволока с омеднённой поверхностью для сварки в углекислом газе или в смеси аргона с CO2 лежит в разделе проволока для полуавтомата омеднённая. Марок три: Св-08Г2С и Св-08ГС по ГОСТ 2246-70 и ER70S-6 по классификации AWS A5.18. Размеры вынесены в раздел проволока сварочная по диаметру: 0,8 мм, 1 мм и 1,2 мм. Мотки ⌀2 мм собраны в подборке проволока 2 мм.
Катушки бывают 1, 5 и 15 кг: ГОСТ 2246-70 массу не задаёт. Подборки по фасовке проволоки: катушка 1 кг, катушка 5 кг и катушка 15 кг. По названию марки проволоку ищут в разделе проволока сварочная по марке: Св-08Г2С, ER70S-6 и ER308LSi.
Если баллона с газом нет, нужна порошковая проволока – трубка, заполненная порошком. Классы E71T-GS и E71T-11 самозащитные, а E71T-1 и E308LT1 работают в газе. Отдельная подборка – порошковая проволока без газа. Остальные параметры собраны в разделе порошковая проволока по параметрам, например 0,8 мм и катушка 1 кг.
Неомеднённая стальная проволока ⌀2,0–5,0 мм поставляется мотками для автоматической сварки под флюсом, газовой сварки и наплавки. Её описывает раздел проволока сварочная в мотках.
Проволока для нержавеющей стали, наплавки и цветных металлов
В разделе проволока сварочная нержавеющая два ряда. Первый идёт по ГОСТ 2246-70: Св-04Х19Н9, Св-06Х19Н9Т и другие высоколегированные марки. Второй – катушки по AWS A5.9 для полуавтомата и аргонодуговой сварки: ER308LSi, ER316LSi, ER309LSi и ER347, диаметры 0,8; 1,0 и 1,2 мм.
Для восстановления изношенных деталей служит проволока наплавочная: сплошная Нп по ГОСТ 10543-98 и порошковая ПП-Нп по ГОСТ 26101-84. У сплошной Нп нормируются состав и твёрдость наплавленного слоя, у порошковой ПП-Нп твёрдость дана справочно.
Медь, бронзу, латунь и титан сваривают проволокой из раздела проволока сварочная из цветных металлов: CuSi3 для оцинкованных сталей и медных сплавов, CuAl8 для алюминиевых бронз, БрКМц3-1, М1, ЛО60-1 и титановая ВТ1-00св по ГОСТ 27265-87. Алюминий вынесен отдельно: проволока сварочная алюминиевая по ГОСТ 7871-2019. Для полуавтомата ⌀0,8; 1,0 и 1,2 мм есть проволока ER5356 и проволока ER4043.
Флюс для сварки под флюсом
Для сварки под флюсом нужен также флюс сварочный. Плавленые АН-348А, ОСЦ-45, АН-60, АН-47 и АН-26С выпускают по ГОСТ 9087-81, ФЦ-16 – по ГОСТ Р 52222-2004. Керамический ФКН-7 делают по ТУ изготовителя, его классификацию задаёт ГОСТ Р ИСО 14174-2021. В паре – проволока из раздела проволока сварочная в мотках.
Электроды для ручной дуговой сварки
У покрытого электрода стержень становится металлом шва. Разделы собраны по металлу: электроды для углеродистых сталей, электроды для нержавеющей стали, электроды по чугуну, электроды по алюминию и меди и электроды наплавочные. Для сталей общие требования задаёт ГОСТ 9466-75, а тип металла шва – ГОСТ 9467-75, ГОСТ 10052-75 и ГОСТ 10051-75.
Для конструкционной стали начинают с рутиловых электродов МР-3 и рутилово-целлюлозных электродов АНО-21: оба допускают переменный ток. Если нужен запас по ударной вязкости, выбирают основное покрытие, прежде всего электроды УОНИ-13/55. Для нержавеющей стали с требованием стойкости к межкристаллитной коррозии подходят электроды ЦЛ-11. Названия – в разделе электроды по марке.
По виду покрытия электроды делятся на рутиловые и с основным покрытием, а для стыков трубопроводов – целлюлозные ВСЦ-4, ВСЦ-4А, ВСЦ-4М и ВСЦ-60; список собран в разделе электроды по типу покрытия. По типу металла шва по ГОСТ 9467-75 открыт раздел электроды по типу ГОСТ 9467 с подборками Э46 и Э50А.
Диаметр выбирают из ряда ГОСТ 9466-75, он идёт от 1,6 до 12,0 мм. В каталоге размеры открыты в разделе электроды по диаметру: 2 мм, 2,5 мм, 3 мм, 4 мм и 5 мм. Диаметра 3,2 мм в ряду нет, он вынесен в электроды 3,2 мм классов E7016 и E7018 по AWS A5.1.
Вольфрамовые, угольные и графитированные электроды
Эти электроды не становятся металлом шва: они держат дугу и греют металл. Электроды вольфрамовые нужны для аргонодуговой сварки TIG, марку задаёт оксид в вольфраме. WL-20, WC-20 и WL-15 работают на переменном и постоянном токе, WP и WZ-8 рассчитаны на алюминий на переменном токе. Лантанированная марка – электроды вольфрамовые WL-20.
Электроды угольные делятся по задаче: ВДК и ВДП для воздушно-дуговой строжки, СК для сварки угольной дугой скруток проводов и цветных металлов. Электроды графитированные подводят ток в дуговую сталеплавильную печь и установку печь-ковш; их классы мощности RP, HP, SHP и UHP задаёт ГОСТ Р 57613-2017. Голые стержни 6х200, 6х300, 8х100, 8х200 и 10х200 мм – электроды графитовые для сварки скруток проводов, пайки и нагрева цветных металлов, по ТУ изготовителя.
Присадочный пруток для аргонодуговой сварки
Пруток присадочный – проволока мерной длины: сварщик подаёт её в ванну рукой при аргонодуговой сварке неплавящимся электродом или при газовой сварке. Стальные и алюминиевые прутки имеют длину 1000 мм и продаются в тубе или пачке по 5 кг. В ряду Св-08Г2С омеднённый, ER70S-6, ER308LSi и ER316LSi диаметром 1,6–3,2 мм, а для алюминия ER4043 и ER5356 на переменном токе.
Медные и латунные прутки ЛМц58-2 и М1р имеют диаметр 6,0–8,0 мм, а кобальтовый стеллит Пр-В3К используют для наплавки при абразивном износе.
Припои: мягкие и твёрдые, по составу и по металлу
Граница между ними закреплена в ГОСТ 19248-90: мягкие припои плавятся при температуре не выше 450 °C, твёрдые – выше. Мягкие оловянно-свинцовые – в разделе припой оловянно-свинцовый ПОС. Марки – в разделе припой по марке: ПОС 61, ПОС 40 и ПОС 30.
Для твёрдой пайки меди предназначен припой медно-фосфорный: ПМФОЦр 6-4-0,03 стандартизован в ГОСТ 31921-2012, ПМФ 7 выпускают по ТУ изготовителя. На меди они работают без флюса, а стальные детали ими не паяют. Сталь, латунь и медь паяют сплавами из раздела припой латунный и медно-цинковый: ПМЦ 36, ПМЦ 54, Л63 и ЛОК 59-1-0,3. Для алюминия в каталоге одна марка, 34А, она описана в разделе припой для алюминия.
Без свинца паяют припоем бессвинцовым: ПОМ 3 ⌀1 и 2 мм, Sn99,3Cu0,7 ⌀1 мм и ПОСу 95-5 ⌀2 мм. У последнего свинец лишь примесью, не более 0,07 %.
Форма – по способу пайки: раздел припой по форме поставки включает припой в прутках, припойную проволоку и припой с канифолью; ПОС 61 и ПОС 40 с канифолью в катушках 100 и 200 г собраны в подборке припой в катушке. От металла – раздел припой по назначению: там есть припой для меди и медных труб, припой для пайки стали и твёрдый припой.
Разделы и нормативы
| Раздел | Для чего | Нормативы |
|---|
| Проволока для полуавтомата омеднённая | Сплошная сталь на катушках | ГОСТ 2246-70, AWS A5.18 |
| Проволока в мотках | Неомеднённая ⌀2,0–5,0 мм: под флюсом, газовая сварка, наплавка | ГОСТ 2246-70 |
| Проволока нержавеющая | Хромоникелевые стали | ГОСТ 2246-70, AWS A5.9 |
| Проволока порошковая | Полуавтомат с газом и без газа | ГОСТ 26271-84, AWS A5.20, A5.22 |
| Проволока наплавочная | Износостойкие слои, Нп и ПП-Нп | ГОСТ 10543-98, ГОСТ 26101-84 |
| Проволока из цветных металлов | Медь, бронза, латунь, титан | AWS A5.7, ГОСТ 16130-90, ГОСТ 27265-87 |
| Флюс сварочный | Сварка под флюсом | ГОСТ 9087-81, ГОСТ Р 52222-2004 |
| Электроды для углеродистых сталей | Конструкционные стали | ГОСТ 9466-75, ГОСТ 9467-75 |
| Электроды для нержавеющей стали | Высоколегированные стали, ЦЛ-11, ОЗЛ-6 | ГОСТ 10052-75 |
| Электроды по чугуну | Холодная сварка и заварка литья | ТУ изготовителя |
| Электроды наплавочные | Восстановление изношенных поверхностей | ГОСТ 10051-75 |
| Электроды по алюминию и меди | Алюминий технической чистоты, силумины, медь М1–М3 | ТУ изготовителя |
| Электроды вольфрамовые | Аргонодуговая сварка TIG | ГОСТ ISO 6848-2020, ГОСТ 23949-80 |
| Электроды угольные | Воздушно-дуговая строжка, сварка угольной дугой | ТУ 16-757.034-86, ТУ изготовителя |
| Электроды графитированные | Дуговые сталеплавильные печи | ГОСТ Р 57613-2017 |
| Электроды графитовые | Скрутки проводов, пайка и нагрев цветных металлов | ТУ изготовителя |
| Пруток присадочный | Аргонодуговая и газовая сварка | ГОСТ 2246-70, ГОСТ 7871-2019, ГОСТ 16130-90, ГОСТ 21449-75 |
| Припой оловянно-свинцовый ПОС | Мягкая пайка | ГОСТ 21930-76, ГОСТ 21931-76 |
| Припой бессвинцовый | Пайка без свинца | ГОСТ 21930-76, ТУ изготовителя |
| Припой медно-фосфорный | Твёрдая пайка меди | ГОСТ 31921-2012, ТУ изготовителя |
| Припой латунный и медно-цинковый | Твёрдая пайка стали, латуни, меди | ГОСТ 23137-78, ГОСТ 16130-90 |
| Припой для алюминия | Твёрдая пайка алюминия с флюсом | ТУ 1-92-46-76 |
Частые вопросы о сварочных материалах
Одно и то же Св-08Г2С и ER70S-6? Первое обозначение взято из ГОСТ 2246-70 и относится к самой проволоке, второе – из AWS A5.18 и описывает наплавленный металл. Числа этих документов напрямую не сравнивают. О соответствии заявляют изготовители.
Можно ли варить порошковой проволокой без газа? Да, если взять самозащитные классы E71T-GS или E71T-11; E71T-11 ведут на прямой полярности DC-. Классам E71T-1 и E308LT1 защита всё же нужна: CO2 либо смесь аргона с CO2.
Чем рутиловые электроды отличаются от электродов с основным покрытием? Рутиловые МР-3 работают на переменном и постоянном токе, а прокалка у них мягкая. Основное покрытие, например у УОНИ-13/55, даёт шов типа Э50А с ударной вязкостью не менее 127 Дж/см² против 78 у Э46. Такой электрод прокаливают при 350–400 °C и варят на постоянном токе обратной полярности.
Чем ПОС 61 отличается от ПОС 40? Содержанием олова: в ПОС 61 по ГОСТ 21930-76 его 59–61 %, в ПОС 40 – 39–41 %. У ПОС 61 интервал плавления узкий, 183–190 °C, у ПОС 40 шире, 183–238 °C, и припой дольше остаётся пастообразным.
Как заказать
У проволоки, прутков, покрытых электродов, флюса и припоя цена указана за килограмм, у неплавящихся электродов и катушек припоя – за штуку. Пришлите спецификацию с маркой, диаметром, фасовкой и нормативом – рассчитаем под неё и вернём счёт или КП. Отгрузка по Екатеринбургу и в регионы России. Рядом в каталоге: проволока сварочная алюминиевая и круги отрезные.