Содержание
1. Что такое поковка медная и чем отличается от аналогов
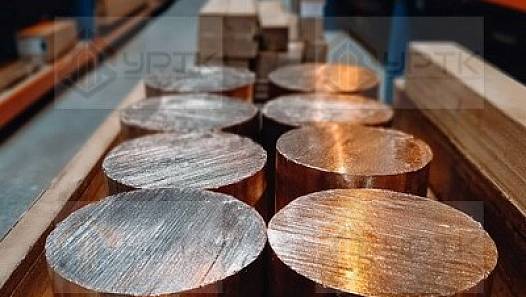
Определение. Поковка – заготовка или деталь, полученная пластической деформацией металла под давлением: свободной ковкой на молоте или прессе либо штамповкой. Поковка медная изготавливается из меди (марки по ГОСТ 859-2014) и применяется там, где нужны высокая электро- и теплопроводность, пластичность и коррозионная стойкость при форме, близкой к форме готовой детали.
Ковка меди относится к древнейшим технологиям обработки металлов. Самородную медь человек обрабатывал ударом ещё до освоения выплавки, а в промышленном масштабе кузнечное производство выросло с появлением паровых молотов и мощных гидравлических прессов. Сегодня поковка из меди – это полуфабрикат для токоведущих, теплообменных и коррозионно-стойких деталей, которые сложно или невыгодно вытачивать из прутка либо плиты.
Главное преимущество деформационной обработки – проработка структуры. При ковке закрываются усадочные раковины и поры, характерные для литого металла, а зерно измельчается и вытягивается по контуру будущей детали. Для меди это важно: плотная структура без дефектов положительно сказывается на электрических и тепловых свойствах, герметичности и стабильности при механической обработке.
Сравнение с ближайшими аналогами
Поковка
Форма близка к готовой детали, размеры задаются чертежом. Проработанная структура, небольшой объём стружки при обработке. Подходит для штучных и мелкосерийных деталей сложного контура.
Прокат: пруток, плита
Типовые размеры, быстрая поставка, широкий выбор. Деталь изготавливают резкой и точением, поэтому доля отходов выше. Ассортимент смотрите в разделах пруток медный и плита медная.
Литая заготовка
Позволяет получить сложную геометрию, в том числе с полостями. Литая структура менее плотная, возможна пористость, поэтому для ответственных токоведущих и герметичных деталей литьё требует дополнительного контроля.
Стальная поковка
Выше прочность при нагрузках, но заметно ниже электро- и теплопроводность. Если условия работы позволяют заменить медь, рассмотрите поковку стальную, если нет – остаётся медь или её сплавы.
Общий каталог полуфабрикатов из меди собран в разделе медный прокат: там удобно сопоставить поковку с листом, лентой, шиной и трубой по назначению.
2. Нормативная база
Для поковок из меди нет одного «сквозного» документа, который одновременно описывал бы марку, размеры и контроль. Обычно требования складываются из нескольких источников: стандарта на марки меди, чертежа заказчика, технических условий (ТУ) производителя и договора поставки. Ниже перечислены документы, которые чаще всего упоминаются при заказе меди и смежных полуфабрикатов.
| Документ | Название в стандарте | Что даёт при работе с поковками |
|---|---|---|
| ГОСТ 859-2014 | Медь. Марки | Базовый документ для выбора марки: химический состав марок М00, М0, М1, М2, М3 и их модификаций |
| ГОСТ 1535-2016 | Прутки медные. Технические условия | Смежный документ по медному прутку: полезен при сравнении поковки с прокатом и при выборе исходной заготовки |
| ГОСТ 1173-2006 | Фольга, ленты, листы и плиты медные. Технические условия | Смежный документ по плитам и листам: используется, когда деталь можно изготовить из плоского проката |
| ГОСТ 15527-2004 | Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки | Марки латуней, если поковка выполняется не из чистой меди, а из медно-цинкового сплава |
| ГОСТ 7566-2018 | Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение | Общие правила приёмки, маркировки и упаковки металлопродукции; конкретный объём требований к поковке фиксируется в договоре и ТУ |
Стандарт на марки нормирует химический состав меди, но не задаёт рабочие температуры, сроки службы и размеры конкретных поковок. Эти параметры определяются проектом, чертежом и условиями эксплуатации. Если в заказе нужны механические свойства, ультразвуковой контроль или иные испытания, их указывают отдельно в чертеже или ТУ.
Отменённые редакции. При подготовке заказа проверяйте, на какую редакцию ссылается документация. ГОСТ 859-2001 отменён, взамен введён ГОСТ 859-2014. ГОСТ 1535-2006 отменён, взамен введён ГОСТ 1535-2016. ГОСТ 495-92 отменён, взамен введён ГОСТ 1173-2006. ГОСТ 7566-94 отменён, взамен введён ГОСТ 7566-2018. Ссылки на старые редакции в чертежах стоит уточнять до запуска в производство.
3. Виды и классификация
Медные поковки классифицируют по форме, способу получения и состоянию поставки. Единая числовая классификация для них в приложенных нормативах не приведена, поэтому ниже описаны практические группы, которыми пользуются при согласовании заказа.
По форме заготовки
Круглые и дисковые
Цилиндрические заготовки и диски: под токарную обработку, контактные диски, фланцевые заготовки, корпусные детали вращения.
Прямоугольные и плитные
Блоки и плиты для фрезерования, токоведущих планок, теплоотводящих оснований и контактных площадок.
Кольца, втулки, полые
Раскатные кольца и заготовки с отверстием: уплотнительные и токоведущие кольца, заготовки под втулки. Готовые изделия смотрите в разделе втулка медная.
Фасонные по чертежу
Поковки сложного контура с уступами, фланцами и бобышками. Изготавливаются под конкретную деталь, размеры согласуются с чертежом.
По способу получения
Свободная ковка выполняется на молотах и прессах без закрытой формы: заготовку протягивают, осаживают, прошивают. Способ подходит для разовых и мелкосерийных деталей и крупных масс. Штамповка идёт в штампах и даёт форму, близкую к готовой, с меньшим припуском, но требует оснастки, поэтому оправдана для серий. Медь, как правило, обрабатывают в горячем состоянии, интервал температур задаёт технология производителя.
По состоянию поставки
| Состояние | Что означает | Когда применяется |
|---|---|---|
| После ковки | Поковка без дополнительной термической и механической обработки | Когда заказчик сам выполняет обработку и термообработку |
| Отожжённая | Термообработка снимает наклёп и повышает пластичность | Перед сложной механической обработкой, гибкой, пайкой |
| С черновой обработкой | Поверхность обработана, припуск под чистовую операцию сохранён | Когда нужно проверить поковку на внутренние дефекты и сократить объём работ у заказчика |
По материалу
Помимо чистой меди, поковки выполняют из медно-цинковых сплавов (латуней) и бронз. Латунь прочнее меди, но уступает ей по электропроводности, бронза лучше работает на износ. Если задача допускает такой переход, сопоставьте варианты в разделах латунный прокат и бронзовый прокат. Для поковок из этих сплавов марка и стандарт на неё указываются в заказе отдельно.
4. Марки и материалы
Марки меди определяются ГОСТ 859-2014. Общее правило: чем выше степень очистки, тем меньше допустимое содержание примесей и тем выше электро- и теплопроводность. С ростом номера марки допустимая доля примесей увеличивается.
| Марка | Стандарт на марку | Особенность | Типичное применение |
|---|---|---|---|
| М1 | ГОСТ 859-2014 | Меньше примесей, чем у М2 и М3; высокая электро- и теплопроводность | Токоведущие узлы, контактные детали, теплообменные элементы |
| М2 | ГОСТ 859-2014 | Допускает больше примесей, чем М1 | Детали общего назначения, неответственные токоведущие и теплопроводные элементы |
| М3 | ГОСТ 859-2014 | Допускает больше примесей, чем М2 | Детали без жёстких требований к электропроводности |
| Бескислородные и раскисленные модификации | ГОСТ 859-2014 | Буквенные индексы в обозначении марки; состав и допустимость для ковки уточняйте по стандарту и у менеджера | Детали под пайку и сварку, ответственные токоведущие узлы |
| Латуни Л63, ЛС59-1 | ГОСТ 15527-2004 | Медно-цинковые сплавы: прочнее меди, электропроводность ниже; в ЛС59-1 свинец улучшает обработку резанием | Арматура, фитинги, детали общего машиностроения |
Ходовая марка – М1. Если в чертеже указана «медь» без уточнения, чаще всего подразумевают М1 как базовый вариант для электротехнических и теплообменных деталей. Это ориентир, а не правило: марку всегда фиксируют в заказе явно, чтобы избежать подмены на М2 или М3.
Стандарт на марки не нормирует рабочую температуру, поэтому колонку с температурой в таблице намеренно не приводим. Прочность меди с ростом нагрева снижается, и пределы применения определяют по условиям нагружения и расчётам. Ориентировочные значения под вашу задачу уточняйте у менеджера. Сравнение с другими цветными металлами можно сделать в разделе цветной металлопрокат.
5. Типоразмеры и сортамент
У прутка, плиты и трубы есть стандартные ряды размеров. У поковки их нет: габариты, припуски и допуски задаются чертежом детали и технологией ковки. Поэтому единой числовой таблицы сортамента для медных поковок мы не приводим: любая «ровная» таблица размеров была бы выдумкой, а не данными стандарта. Реальные возможности по габаритам и массе уточняйте у менеджера.
Если деталь допускает плоскую или круглую заготовку стандартного размера, проверьте сортамент в разделах плита медная и пруток медный: иногда прокат оказывается быстрее и проще в поставке, а поковка оправдана при сложном контуре или повышенных требованиях к структуре.
Что указать в заказе
| Параметр | Что уточнить | Чем определяется |
|---|---|---|
| Марка | М1, М2, М3, модификация, латунь или бронза | ГОСТ 859-2014 и условия работы детали |
| Форма и габариты | Диаметр, длина, ширина, высота, внутренний диаметр | Чертёж детали и технология ковки |
| Припуск | Размер припуска под механическую обработку | Чертёж, ТУ или договор |
| Состояние поставки | После ковки, отожжённая, с черновой обработкой | План дальнейшей обработки |
| Контроль | Химический анализ, механические свойства, УЗК, если нужны | Ответственность детали, чертёж, ТУ |
| Количество и партия | Штуки, масса, разбивка по поставкам | Договор поставки |
| Документы | Сертификат качества, перечень испытаний | Договор, ГОСТ 7566-2018 в части приёмки и маркировки |
Чем полнее перечислены параметры, тем меньше согласований потребуется после первого запроса. Для типовых деталей достаточно эскиза с размерами и указания марки, для ответственных узлов добавляются требования к контролю и документам.
6. Применение в отраслях
Спрос на медные поковки определяется сочетанием трёх свойств: электро- и теплопроводности, пластичности и стойкости к коррозии во многих средах. Ниже – типовые направления без привязки к конкретным изделиям.
Энергетика
Токоведущие детали коммутационной аппаратуры, контактные узлы, переходные элементы. Здесь важны низкое электрическое сопротивление и стабильность контакта.
Электротехника
Шинные соединения, наконечники крупных сечений, заготовки электродов и контактных колец. Смежные позиции: шина медная.
Машиностроение
Заготовки втулок, колец, корпусов и деталей узлов трения, которые вытачивают из проработанной заготовки с меньшим количеством отходов.
Химия и теплообмен
Корпусные и фланцевые детали, элементы теплообменников и аппаратов, где используется высокая теплопроводность меди и её стойкость в ряде сред.
Металлургия
Узлы с интенсивным отводом тепла: детали охлаждаемых элементов и оснастки, где медь служит теплоотводящим материалом.
Судостроение и арматура
Детали арматуры и фитингов, работающие в контакте с водой. Для таких деталей часто рассматривают латунь и бронзу вместо чистой меди.
Применимость в конкретной среде и при конкретной температуре зависит от проекта. Не подавайте общие утверждения о стойкости меди как гарантию: для агрессивных сред и высоких нагрузок требуется проверка по условиям эксплуатации и согласование с технологом.
7. Как выбрать поковку под задачу
Практическая методика состоит из четырёх шагов. Каждый шаг сужает выбор материала и исполнения, а в сумме формирует техническое задание для запроса.
Шаг 1. Давление и нагрузка
Определите, какие механические нагрузки и давление воспринимает деталь. Медь пластична и мягче стали, поэтому для деталей, нагруженных по прочности, проверяют запас по расчёту. Если нагрузки велики, рассматривают бронзу или стальную поковку, а медь оставляют для элементов, где решающую роль играет проводимость. Требования к механическим свойствам фиксируйте в чертеже или ТУ.
Шаг 2. Температура
Укажите рабочую температуру и режим нагрева: постоянный, циклический, кратковременный. С ростом температуры прочностные характеристики меди снижаются, а при циклических нагревах накапливается усталость. Числовые значения рабочих температур стандарт на марки не устанавливает, поэтому их согласуют с технологом и подтверждают расчётом.
Шаг 3. Точность и состояние поставки
Решите, в каком виде нужна поковка: после ковки, отожжённая или с черновой обработкой. Чем жёстче допуски на готовую деталь, тем важнее правильно задать припуск: слишком малый не позволит выбрать дефекты, слишком большой увеличит расход металла. Для ответственных деталей заранее оговаривают контроль, например ультразвуковой.
Шаг 4. Типоразмер и количество
Передайте габариты по чертежу и необходимое количество. Для единичной детали сложной формы подходит свободная ковка, для серии стоит обсудить штамповку. Масса заготовки определяет возможность изготовления на конкретном оборудовании, поэтому рассчитайте её заранее по методике из раздела 8. Если вопрос стоит между ковкой и прокатом, проверьте, нельзя ли обойтись разделом медного проката.
Не уверены в выборе? Передайте менеджеру чертёж или эскиз, условия работы детали и нужное количество. Менеджер поможет определить марку, состояние поставки и объём контроля, а наличие готовых заготовок и сроки изготовления под заказ уточнит у склада и производителя.
8. Расчёт веса и количества
Теоретическая масса поковки определяется как объём, умноженный на плотность. Для круглой заготовки формула ниже. Размеры подставляются в дециметрах, плотность в кг/дм3, результат получается в килограммах.
m = (π × D² / 4) × L × ρ
D – диаметр, дм; L – длина, дм; ρ – плотность меди, кг/дм3 (справочное значение около 8,9)
Для полой заготовки (кольцо, втулка): m = (π / 4) × (D² − d²) × L × ρ, где d – внутренний диаметр, дм
Пример 1. Сплошная заготовка. Диаметр 200 мм (2 дм), длина 500 мм (5 дм). Объём: π × 2² / 4 × 5 = 15,708 дм3. Масса: 15,708 × 8,9 = 139,8 кг.
Пример 2. Кольцо. Наружный диаметр 300 мм (3 дм), внутренний 200 мм (2 дм), высота 100 мм (1 дм). Объём: π / 4 × (9 − 4) × 1 = 3,927 дм3. Масса: 3,927 × 8,9 = 34,95 кг.
Для количества в штуках разделите планируемую массу заказа на массу одной заготовки с запасом. Для плит и блоков прямоугольного сечения объём считают как произведение длины, ширины и высоты, также в дециметрах.
Запас на обрезь. К расчётной массе принято добавлять 3-5 процентов на обрезь, угар при нагреве и припуск под механическую обработку. Для примера 1 это 144,0-146,8 кг вместо 139,8 кг. Цифра ориентировочная: реальный запас задаёт технология производителя, плотность конкретной марки уточняется по сертификату.
Расчётная масса нужна для сметы и логистики, а не для приёмки: при отгрузке учитывается фактический вес по документам. Для уточнения массы типовых позиций проката воспользуйтесь материалами раздела поковка медная или запросите расчёт у менеджера.
Часто задаваемые вопросы
Чем поковка из меди отличается от медного прутка или плиты?
Пруток и плита – это прокат стандартных размеров, из которого деталь вытачивают или вырезают. Поковка получается пластической деформацией нагретой заготовки и по форме ближе к готовой детали: меньше отходов при механической обработке, а волокна структуры следуют контуру изделия. Размеры поковки задаются чертежом, а не типовым сортаментом.
Какую марку меди выбрать для поковки?
Выбор зависит от требований к электропроводности, теплопроводности и условиям пайки или сварки. Для токоведущих и теплообменных деталей чаще рассматривают М1, для деталей общего назначения подходят М2 и М3. Химический состав марок задаёт ГОСТ 859-2014. Если деталь работает при нагрузке и нагреве, марку лучше согласовать с технологом.
Есть ли единый ГОСТ на размеры медных поковок?
В перечне нормативов, на которые опирается эта статья, отдельного сортамента на медные поковки нет. Марку меди определяет ГОСТ 859-2014, а размеры, припуски, допуски и контроль фиксируются в чертеже, технических условиях или договоре. Точный перечень документов под конкретный заказ уточняйте у менеджера.
Как рассчитать массу медной поковки?
Теоретическая масса равна объёму заготовки, умноженному на плотность меди. Для круглой поковки диаметром 200 мм и длиной 500 мм при плотности около 8,9 кг/дм3 получается примерно 139,8 кг. К расчётной массе обычно добавляют 3-5 процентов на обрезь, угар и припуск, фактическое значение определяется технологией.
Какие документы подтверждают качество поковки?
К партии оформляется сертификат (паспорт) качества с указанием марки, номера плавки или партии и результатов испытаний, предусмотренных чертежом или техническими условиями. Состав документов и объём контроля согласовываются при заказе. Материал без документов, в том числе бывший в употреблении, для ответственных деталей не подходит.
Можно ли заказать поковку по чертежу с механической обработкой?
Да, поковки изготавливают по чертежу заказчика, при необходимости с черновой механической обработкой и резкой в размер. Наличие конкретных заготовок на складе и сроки изготовления под заказ уточняйте у менеджера.
Глоссарий
Купить поковку медную в УРТК
УРТК – металлоторговая компания из Екатеринбурга. Поставляем медные поковки и смежный цветной металлопрокат по всей России. Позиции предлагаются в наличии или под заказ: сроки и условия уточните у менеджера. Для расчёта стоимости и сроков отправьте чертёж или эскиз с маркой, габаритами и количеством.
- Марки: М1, М2, М3 и другие по ГОСТ 859-2014, латунь и бронза по запросу
- Поковки по чертежам заказчика, состояние поставки по согласованию
- Резка в размер по вашим чертежам
- Сертификаты качества на партию
- Доставка по всей России